女装生产全流程 · 九道工序 · 点击延伸阅读查看相邻工序
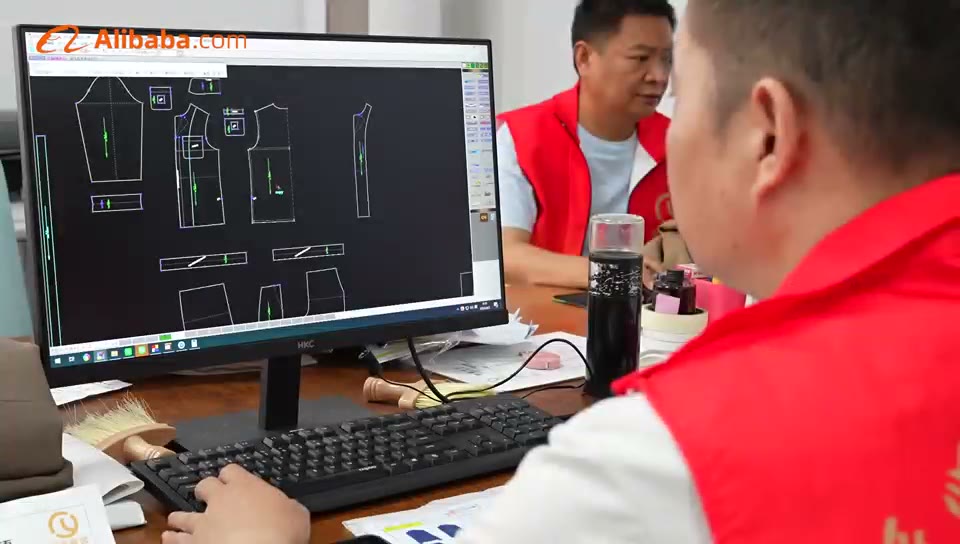
一、放码的核心:档差表
放码不是整体等比缩放,而是给每个关键部位设定相邻尺码的差值(档差)。女装常见档差逻辑:
| 部位 | 相邻码档差(常规) | 说明 |
|---|---|---|
| 胸围 / 腰围 / 臀围 | 4 cm | 围度主档差 |
| 衣长 / 裙长 | 2–2.5 cm | 短款取小值 |
| 肩宽 | 1–1.2 cm | 肩宽增长慢于围度 |
| 袖长 | 1–1.5 cm | 与肩宽联动 |
| 袖口 / 领围 | 0.5–1 cm | 小部位小档差 |
档差表没有全国统一标准——不同品牌、不同市场(欧美码 vs 亚洲码)差异很大。采购商应提供自己的尺码表,工厂按表放码;没有尺码表的,工厂按目标市场的常规档差放,但头版样确认时务必逐码核对。
二、放码错误的三种典型后果
- 小码走形:版片缩小后省道、口袋位没有同步调整——小码胸前口袋低到腰线,是最常见的投诉;
- 大码失衡:围度放大了、袖窿深没同步加深,大码衣服「又宽又短」;
- 工艺位漂移:绣花位、印花位、口袋位没有随码等比移动,装饰位置各码不一致。
正因如此,绣花、印花、烫钻的每个尺码需要独立定位模板——这也是上一系列工艺文章反复强调的点。
三、周期与验收
CAD 放码一个款半天内完成。验收方法很直接:让工厂把每个码的样衣或至少两端的码(最小码 + 最大码)做出来确认。只确认中间码就上大货,是放码风险的最大来源。
留余的放码规则:按客户尺码表放码,档差表写入工艺单;每款必做最小码 + 最大码两端确认样;装饰工艺位逐码出独立模板。版型档案随款保存,返单免重复放码。
放码是「数据工序」:档差表对不对,决定你的 XL 客户买到的到底是设计稿里的那件衣服,还是一件走了形的放大玩具。